一、锂电车间的测点,和机床车间不是一回事
去年帮一条 2GWh 的软包线做测量改造,前段三台设备并排摆着:辊压机、涂布机、卷绕机。设备科给的测量清单上十几个测点,一律写「位移传感器」,量程一栏有的写 10mm,有的写 50mm,其余全是空白。按这张单子备货,最后一定返工——同样叫位移传感器,这三个工位要的东西差得远。
差在三个地方。第一是分辨率:辊压机看的是轧辊轴承座相对位移,辊缝总共一百多微米,传感器差 5 微米,压实密度就变一个档,电池内阻跟着飘。第二是环境:涂布机的测点有一半在烘箱边上,箱内一百多度还带着 NMP 蒸气,普通传感器放进去,密封件先老化。第三是区域划分:涂布和注液那两段是划在爆炸危险区里的,卷绕段和后段化成分容基本在安全区,这两类测点混在一张单子上报,采购那边分不清该买哪种。
所以选型的第一步不是挑型号,是按工位把清单拆开,每个工位单独核行程、分辨率、环境和区域。下面按辊压、涂布、卷绕的顺序过,最后再讲区域划分和本安回路这两件通用的事。
二、辊压工位:辊缝要测到微米,先算清量程和分辨率
辊压机的结构不复杂:上下两个轧辊,直径常见 400 到 600 毫米,液压缸从两侧压紧,压力一百到三百吨,极片从辊缝里过一遍,把涂布后松散的粉料压实。辊缝本身只有一百到两百微米,靠液压或伺服的位置闭环守住,位移传感器测的是轴承座相对机架的位移,量程一般 5 到 10 毫米就够。
这里最容易犯的错是拿「精度」当「分辨率」。举个例子:量程 10 毫米、线性度 ±0.05%FS 的机器,满量程误差是 ±5 微米;换成 25 毫米量程的同一档产品,误差就变成 ±12.5 微米。辊缝波动 5 微米,对 120 微米厚的极片来说是 4% 的厚度变化,压实密度跟着变,卷出来的电芯内阻一致性就下来了。所以在辊压工位,量程要往小了选,够用就行,别为了「以后可能加大量程」留一倍余量。
如果工艺要求做到 ±1 微米,磁致伸缩这一类就不合适了,得换回弹式或者 LVDT,量程压到 2 到 5 毫米,靠短量程换分辨率。这条界线要提前跟工艺说清楚,不要等设备到货才发现「精度不够」——换传感器事小,改安装座、重新对中,停机就是两三天。
安装上有一条硬要求:测杆轴线和轴承座的运动方向必须一致。轴承座是沿导轨上下走的,测杆要是斜着装,侧向力会直接压在波导丝外面的不锈钢管上,短期看不出来,跑几个月零点就漂了。机架上攻螺纹固定,螺纹沉孔端面要平整,端面斜 0.5 毫米,测杆就是歪的。

图注:测杆式结构靠头部外螺纹固定在机架或缸盖上,测杆直接顶住运动的轴承座。辊压机上用的是这一类形态,装的时候测杆轴线必须和轴承座运动方向一致。
还有一条经验:辊压机的测点做个机械保护。现场换辊、清辊的时候扳手铜棒乱飞,测杆被敲一下,外观没事,里面的波导丝已经松了。加一个厚 2 毫米的护罩,成本几十块。
三、涂布工位:烘箱内外是两套环境
涂布机是把浆料通过模头涂到集流体上,再进烘箱把溶剂烘干。速度常见 30 到 80 米每分钟,烘箱分 6 到 10 节,每节 4 到 6 米长,温度从 85℃ 一路升到 130℃ 左右。溶剂是 NMP,闭杯闪点约 91℃,爆炸极限大概 1.3% 到 9.5%(体积),自燃点 270℃ 上下,蒸气密度是空气的 3.4 倍——比空气重,所以低洼处、地沟、烘箱底部最容易积聚。
这几个数字决定了两件事。一是区域划分:烘箱进出口、模头附近、溶剂暂存区基本都划在 1 区或 2 区,测点必须用本安型,型式标志形如 Ex ia IIC T6 Ga。二是温度组别:NMP 自燃点 270℃,对应 T3(表面 ≤200℃)就够;组别越高对电路限制越紧,别只为求稳把可选的型号砍掉一半。
涂布段真正的位移测点不在烘箱里,而在模头和背辊之间:模头唇口间隙靠调节机构定,背辊的压紧位置靠伺服或气缸推,这两个位置都要反馈。这一段能外置就外置,把传感器装在烘箱外侧的机架上,只让测杆伸进去。理由很实在:烘箱边上常年 60 到 80℃,加上溶剂气氛,密封圈两三年就得换;装在箱外,维护不用停线降温。
实在避不开要进烘箱的,选耐高温形态,把电子头留在箱外,只让测杆穿进去,穿墙位置加一个耐溶剂的过渡接头。这类改动要在设备出厂前定,现场改孔位很麻烦。
四、卷绕工位:行程短,但要求的是重复性
卷绕机把极片和隔膜卷成电芯,张力靠摆辊维持。摆辊的行程不大,50 到 80 毫米,张力 20 到 200 牛,卷径从 200 毫米长到 800 毫米,线速度 1 到 3 米每秒。位移传感器测的就是摆辊的位置,控制器拿它算卷径、调张力。
这个工位对绝对精度的要求其实不高,±0.1 毫米完全够用;真正卡人的是重复性。一卷电芯卷完,摆辊来回走几百次,一天上千次,一年几十万次。重复性差 0.02 毫米,张力环就开始小幅振荡,表现出来是卷出来的电芯端面不齐,或者隔膜起皱。所以选型的时候不要只看「线性度 ±0.05%FS」,要问一句「重复性多少」——磁致伸缩的好处就在这,非接触测量,没有电位器的磨损,跑几十万次重复性基本不掉。
形态上,卷绕机的摆辊测量多用外置式:螺纹固定在机架上,测杆顶住摆辊的摇臂,或者用拉绳式把直线转换过来。外置的好处是拆换方便——卷绕机是整线里最常调机的设备之一,传感器装在里头,调一次拆一次。
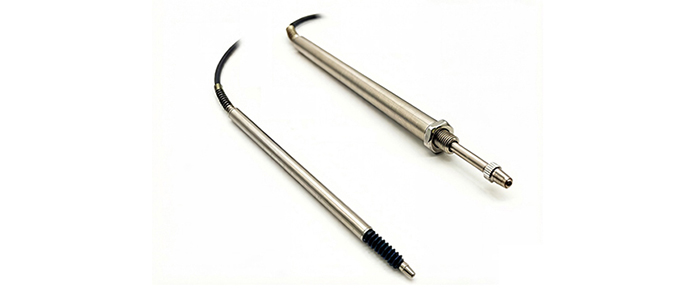
图注:外置安装的两种常见出线:左侧一支带安装螺纹与锁紧螺母,靠螺母压紧在支架上;右侧一支测杆端部有波纹护套。卷绕机的摆辊测量多用外置形态,方便后期拆换。
外置安装有两个细节。一是测杆端头要加万向接头或者浮动连接,摆辊是绕轴转的,摇臂上那一点走的是圆弧,硬顶会在测杆上产生侧向分力。二是电缆顺着机架走,卷绕机的防护门开合频繁,电缆悬在半空,几个月就被门边磨破皮;这类故障信号时有时无,查接线全是通的,最后发现是断芯。
五、区域划分怎么落到型号上
以常见的软包线为例:涂布烘箱进出口和模头周边属于 1 区或 2 区,气体组别按 NMP 归到 IIA,温度组别 T3 及以上;注液区因为电解液溶剂(DMC 闪点约 17℃、EMC 约 23℃)闪点低,通常按 1 区处理,气体组别按 IIB 或 IIC 更保守;投料、分切收尘这类有导电粉尘的地方,走粉尘那一套,标志形如 Ex tb IIIC T80℃ Db,ⅢC 指的是导电性粉尘;卷绕段、化成分容段在安全区,普通型就够,不必为「统一型号」多花钱。
这里有个反复出现的错误:把涂布区选的型号直接抄到注液区,两处的气体组别不一样;另一个错误是反过来全车间统一上最高档,结果每台机器都要配安全栅、都要走本安验收,安全区那些测点等于白花钱。
六、本安回路怎么配:安全栅、线色与电容账
定了本安型,回路这件事就绕不开。锂电线上最常见的是两线制 4-20mA:一根红色接 12 到 24VDC,一根黄色接 4-20mA 的正端,另外两个芯空着。供电和信号共用两根线,接线简单,但要过的账不少。
安全栅给出的参数是 Uo、Io、Po、Um,传感器铭牌上给的是 Ui、Ii、Pi、Ci、Li。判断只有一条:Uo 不大于 Ui、Io 不大于 Ii、Po 不大于 Pi,三项都对上才算匹配。以站上 DT 系列的本安参数为例,Ui 是 28V、Ii 是 93mA、Pi 是 0.65W、Ci 是 0.02µF、Li 接近 0,对应的安全栅输出是 28VDC、93mA、0.65W,三项刚好卡在边界上——这时候如果换一支参数更宽松的安全栅,Uo 就可能超过 Ui,看着「余量更大」,实际已经不匹配了。
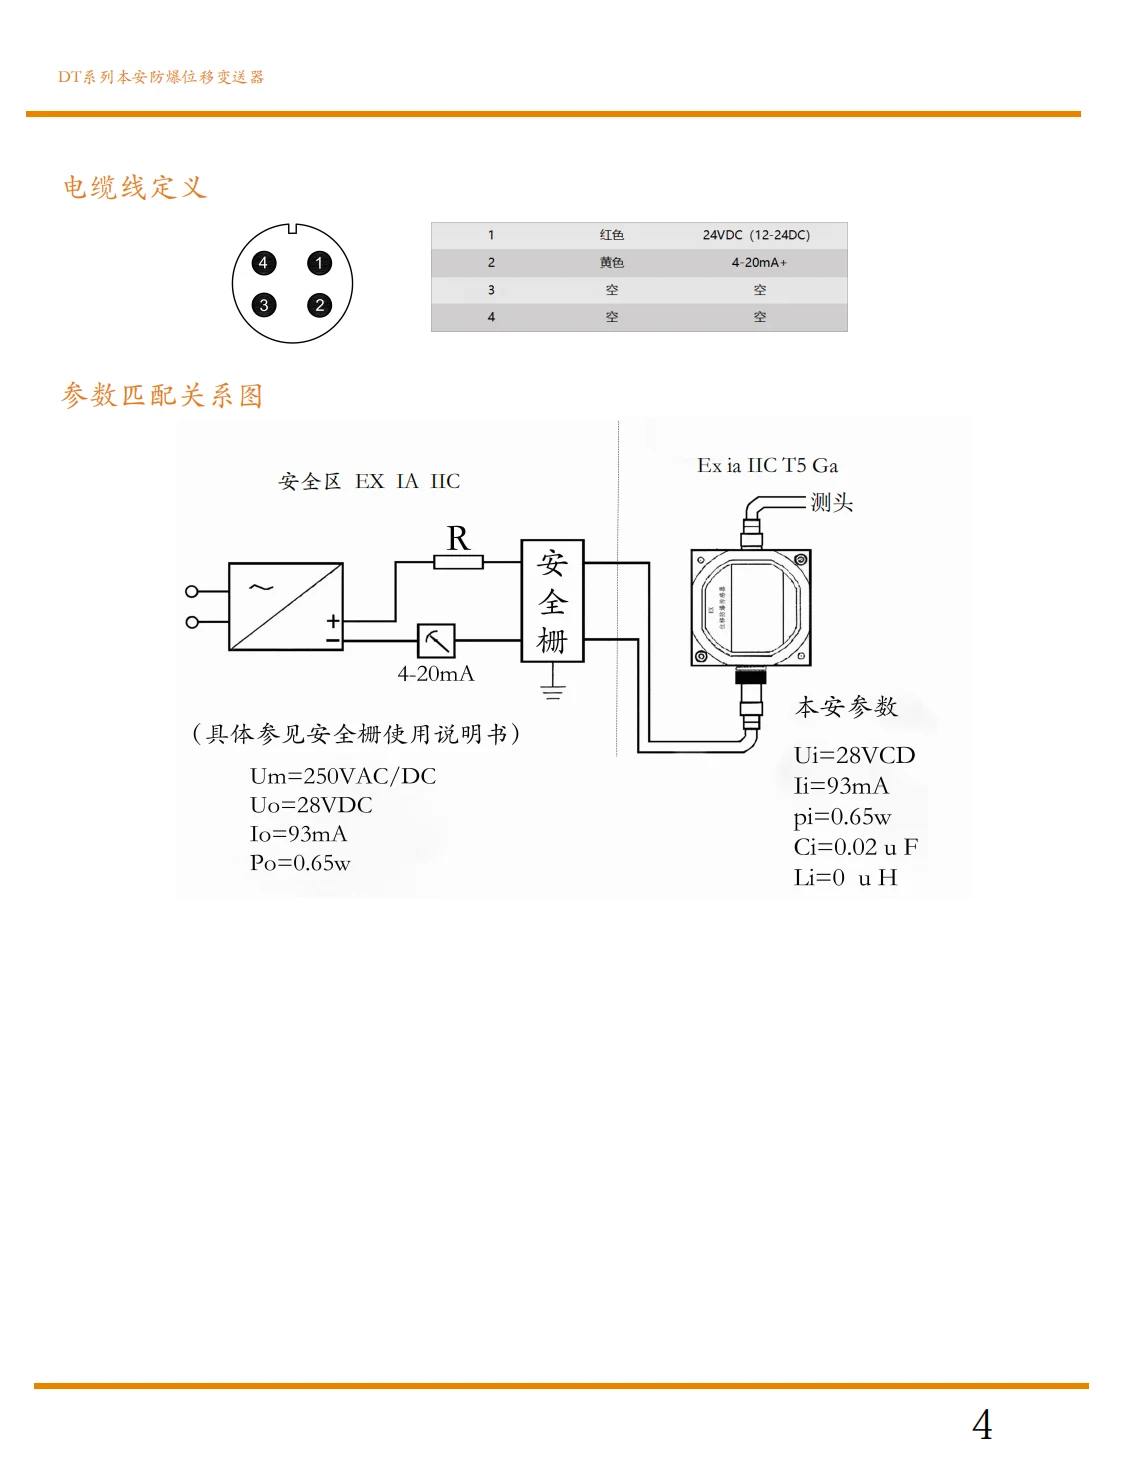
图注:两线制 4-20mA 的线色定义(1 号红色接 12-24VDC、2 号黄色接 4-20mA 正端,3、4 号空)与参数匹配关系:安全区的直流电源经安全栅隔离后进危险区,图上标注了 Um、Uo、Io、Po 与传感器侧的 Ui、Ii、Pi、Ci、Li,对账时逐项比这几对数。
第二笔账在电缆上。传感器的 Li 接近 0,所以电感不是问题,麻烦的是电容:安全栅允许的 Co 减去传感器的 Ci,剩下的额度就是电缆能占用的电容。屏蔽双绞线每米大概 100 到 200 皮法,100 米就是 10 到 20 纳法,这个量级在小容量安全栅上已经吃掉不小的比例。现场加长电缆、临时接线盘,接完都要把这个账重算一遍,不能凭「上次这么拉也行」。
屏蔽层的接地位置也要定死:单端接地,接在安全区一侧。两端都接,安全区和危险区之间就多了一条等电位通路,本安回路的隔离设计等于白做。
七、粉尘侧:导电粉尘为什么归到 ⅢC
锂电车间不只有气体,还有粉尘。负极的石墨粉、正极的镍钴锰酸锂粉,都是能导电的。判断依据是粉尘的体积电阻率,导电性粉尘归 ⅢC,非导电性粉尘归 ⅢB,可燃性飞絮归 ⅢA。石墨粉一定落在 ⅢC 里,这一点在选型单上经常被写成 ⅢB,装机验收时才发现标志对不上。
粉尘侧还有两个数字容易被忽略。一是粉尘层厚度:表面积一层 5 毫米厚的石墨粉,散热条件完全变了,原来表面 70℃ 的机器可能升到 90℃。二是外壳防尘等级:IP5X 只是「防尘」,不完全阻止进尘,要长期在粉尘里跑还得 IP6X。这两条决定了同一台机器在洁净车间能用、搬到投料间就出问题。
八、清洗与防护:擦拭、溶剂和高压水
锂电车间的清洁频率比一般车间高。模头每班要擦,辊面要清,地面要拖,有些工位还要用 NMP 或酒精擦外壳。防护等级这件事得按实际动作定,不能一律写 IP67:
日常只做擦拭、拖地的位置,IP65 够用,防溅水、防尘;会用溶剂擦外壳、或者周边有冲洗的,IP67 更稳;真的要用低压水枪冲的,还得看接头和电缆引入处的密封,光看整机等级没用——水多半是从电缆引入那个位置进去的。
还有一条是材质兼容。NMP 对不少橡胶有溶胀作用,密封圈材质要跟厂家确认,别自己换一个「看着一样」的 O 型圈——这种返修最冤:传感器没坏,三个月后进水读数漂移,查到最后是一条胶圈的事。
九、三个工位对照表
把上面几节的结论压成一张表,备货的时候可以直接对着填:
| 工位 | 典型行程 | 分辨率要求 | 区域与形态 | 安装要点 |
|---|---|---|---|---|
| 辊压机辊缝 | 5~10mm | ±5µm 以内,量程往小选 | 安全区,螺纹测杆式 | 轴线与导轨平行,加护罩 |
| 涂布模头与背辊 | 10~50mm | ±0.05mm | 1 区/2 区,本安型外置 | 装在烘箱外,测杆穿墙过渡 |
| 卷绕摆辊 | 50~80mm | 重复性 ±0.02mm | 安全区,外置或拉绳式 | 端头浮动连接,电缆顺机架走 |
| 注液与静置 | 20~100mm | ±0.1mm | 1 区,本安型 | 气体组别按 IIB 以上核 |
| 投料与收尘 | 按料位定 | ±0.5mm | 粉尘 ⅢC,Ex tb 型 | IP6X,关注积尘散热 |
十、现场四条经验,都是踩过的
第一条,电缆加长必须重算电容。现场临时加 30 米线,Co 减 Ci 的额度就变了。改造时把电缆长度当成参数记进图纸,别留在电工的记忆里。
第二条,测杆怕侧向力,磁环怕铁屑。辊压机和卷绕机的测杆都要对中;涂布烘箱里的导辊测点容易积粉尘,磁环吸了铁屑读数会规律性跳动,每周擦一次比换传感器便宜得多。
第三条,换件之后必须重标零位。同型号不同批次的传感器,零点和满度会有微小差异,换完先走一遍全行程,两端对上再投料。
第四条,本安侧接线不要现场发挥。安全栅端子归属、屏蔽层接地位置、电缆中间接头,这三件事随意处理,前面所有的参数对账都白做。
收个尾:锂电车间的位移测量,本质不是选一个「更贵的传感器」,而是把工位、区域、回路分开看:辊压用短量程换分辨率,涂布把测点搬出烘箱,卷绕看重复性,剩下的都是把这些要求落到型号和接线上。
相关产品
- 防爆位移传感器产品线:本安型按行程形态分的型号总入口,涂布与注液段的测点可以在这里配齐。
- 磁致伸缩位移传感器栏目页:辊压与卷绕工位常用的非接触测量型号,量程与输出规格见页内表格。
- 拉绳位移传感器栏目页:行程大、安装空间受限的测点,可以看看拉绳式的转换方案。
相关阅读
- 本安回路的参数怎么核对?Ui、Io、Pi 与电缆的 Ci、Lo 逐项对账:第六节那三笔账的完整算法,电缆电容部分在那篇里算得更细。
- 粉尘环境用的位移传感器,Ⅲ类标志比Ⅱ类多管了什么?:第七节导电粉尘归类的展开,ⅢA、ⅢB、ⅢC 的区别在那篇里逐个讲。
- 本安型磁致伸缩位移传感器和普通型差在哪?换型前要过的四道关:从普通型换到本安型要补哪些环节,那篇是逐条清单。
选型、安装调试、输出通信、故障排查、防爆认证这几类现场问题,站里另有一页 位移传感器常见问题解答,按主题分类整理,遇疑难项可对照查阅。
