

注射成型这一行,技术进步一直很快。真正拉开差距的是制造过程能不能持续优化、产品水平能不能持续提高。高产量、灵活生产、低成本这三件事,最终都要落到设备本身的性能与可靠性上。
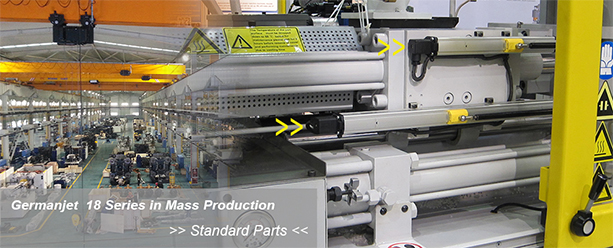
18 系列在注塑机上的四个安装部位
| 部位 | 测量对象 | 作用 |
|---|---|---|
| 锁模部位 | 活动模板位置 | 合模到位判断、低压保护位置设定 |
| 射胶部位 | 射台前进后退位置 | 射胶量与位置控制 |
| 顶针部位 | 顶出板行程 | 顶出位置与顶退行程控制 |
| 调模部位 | 模厚调整位置 | 换模后模厚自动匹配 |
为什么注塑机愿意用非接触测量
- 动作次数多:一台机一天合模几千次,电位计式电子尺的电刷磨损快,几个月就开始跳数。非接触测量没有滑动摩擦件,寿命长得多。
- 位置要准:合模低压保护的位置偏一点,要么保护不住模具,要么误报警停机。
- 环境差:油雾、模温、粉尘同时存在,密封外壳的铝型材结构比敞开式结构耐用。
老机改造的实际效果
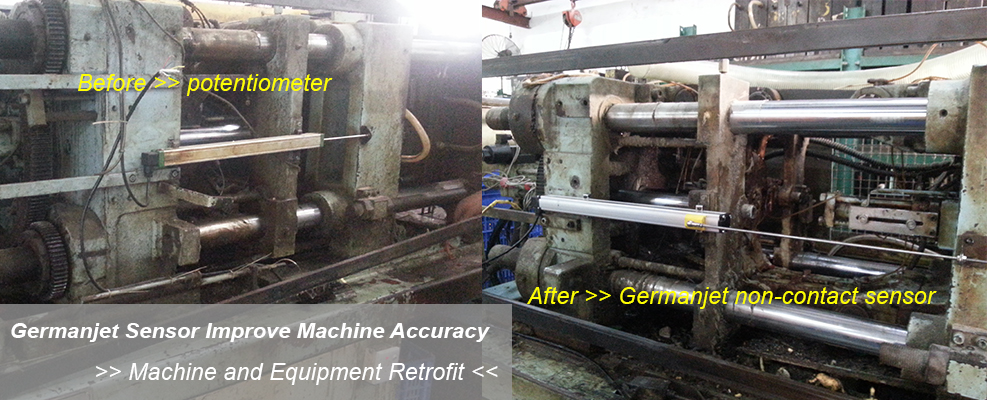
不少注塑厂的做法是只换测量那一环:把原来的电位计式电子尺拆掉,换上非接触式传感器,机械安装位置基本沿用,控制器那边收到还是同样的模拟信号。这样改下来机器精度和稳定性提升明显,投入比整机改造小得多。
铸造设备的共通点
压铸、砂型铸造这类设备,位移反馈主要用在合模、压射和取件机构上。现场有金属粉尘和高温,传感器安装位置要避开热源,并定期清理测杆表面的粉尘和铁屑。
换型时的位置管理
换模具之后,模厚、顶出行程、射胶位置都要重新设定。有连续位置反馈的机器,可以把每套模具的参数存成配方,下次换回来直接调用,不用重新试压找位置。只有行程开关的机器,换一次模要停机试好几模才能调准。
低压保护为什么依赖位置
合模分高速段和低压段,高速段结束、低压段开始的切换点由位置决定。切换点定晚了,低压保护来不及起作用;定早了,合模效率下降。位置反馈的重复精度直接决定这个切换点能不能稳定。电位计式电子尺用久了输出漂移,切换点跟着漂,保护效果就打了折扣。
线缆和接地
注塑机内部动力线密集,传感器线缆要单独走线槽,和伺服驱动器的动力线保持距离,屏蔽层在控制柜一端接地。这几条做到位,模拟量输出也能长期稳定运行。
常见问题
注塑机电子尺的作用是什么?
用在四个部位:锁模部位测活动模板位置,做合模到位判断与低压保护位置设定;射胶部位测射台前进后退位置,做射胶量与位置控制;顶针部位测顶出板行程,做顶出位置与顶退行程控制;调模部位测模厚调整位置,换模后模厚自动匹配。
注塑机位移传感器怎么选型?
三点考虑:动作次数多——一台机一天合模几千次,电位计式电子尺的电刷磨损快,几个月就开始跳数,所以要选非接触式;位置要准——合模低压保护的位置偏一点,要么保护不住模具,要么误报警停机,要看重复精度;环境差——油雾、模温、粉尘同时存在,密封外壳结构比敞开式耐用。
注塑机电子尺数据跳动怎么解决?
先查线缆与接地:注塑机内部动力线密集,传感器线缆要单独走线槽,和伺服驱动器的动力线保持距离,屏蔽层在控制柜一端接地。这几条做到位,模拟量输出也能长期稳定运行。
注塑机电子尺故障怎么办?
先判断属于哪一类:如果是用一段时间就开始跳数,多是电位计式电刷磨损,属于接触式结构的老化表现;如果是位置偏移导致保护不住模具或误报警停机,说明位置反馈精度已经下降。老机改造的做法是只换测量那一环:把原来的电位计式电子尺拆掉,换上非接触式传感器,机械安装位置基本沿用,控制器那边收到的还是同样的模拟信号。
注塑机低压保护为什么依赖位置?
合模分高速段和低压段,高速段结束、低压段开始的切换点由位置决定。切换点定晚了,低压保护来不及起作用;定早了,合模效率下降。位置反馈的重复精度直接决定这个切换点能不能稳定,电位计式电子尺用久了输出漂移,切换点跟着漂,保护效果就打了折扣。
选型、安装调试、输出通信、故障排查、防爆认证这几类现场问题,站里另有一页 位移传感器常见问题解答,按主题分开整理,遇到拿不准的可以对着翻。
