一、选型表上最容易看漏的那一栏
工艺员要在一台设备的两个工位装位移传感器,一个工位在涂装车间,空气中溶剂浓度常年超标;一个工位在配料间,玉米淀粉、糖粉到处飘,扫地都带出一层白雾。两个工位买的都是「IP65 不锈钢外壳」,价格差不到两百块。运行一年多,涂装那个工位的外壳端子处先出了绿锈,配料那个工位的读数开始莫名其妙地漂。
这不是运气问题。防爆传感器选型表上有一栏叫「设备类别」,通常写成 Ⅱ 或 Ⅲ 或 Ⅱ/Ⅲ,看着像个小符号,实际决定这台设备能不能用在这两个地方。Ⅱ 类针对的是气体环境,Ⅲ 类针对的是粉尘环境。用错类别的后果不是「不够安全」这么笼统,而是具体的:Ⅱ 类设备的防护指标是「隔爆外壳」和「表面温度组别」,Ⅲ 类设备的防护指标是「防尘侵入」和「粉尘层覆盖下的表面温度」,两套考核方式根本不一样。
这篇就把这一栏拆开讲:粉尘为什么比气体更难防、Ⅲ 类内部分几个等级、外壳的 IP 等级和粉尘防爆是什么关系、以及选型时哪些参数才是真正的分水岭。
二、粉尘环境和气体环境,差的不是浓度是物理形态
气体防爆的核心矛盾是「把火花关在壳里」。外壳做一个足够长的隔爆接合面,内部爆炸时火焰从缝隙出来已经被冷却,点不着外面的混合气;同时限制外壳表面温度不超过对应组别。逻辑清晰,参数也好算。
粉尘防爆要对付的是另一套麻烦。粉尘是有质量的固体颗粒,会沉积,会堆积,会进入缝隙。一台设备装在淀粉车间,运行三个月,外壳顶上那层积粉能有十几毫米厚。这层粉带来两个后果:一是散热被堵住,外壳内部的热量散不出去,表面温度比干净状态下高出一截;二是粉尘本身是燃料,如果外壳缝隙处的表面温度够高,堆在缝边的那一撮粉可能被引燃。
还有一层是导电性。金属粉尘(铝粉、镁粉、铁粉)堆积在接线端子上,会直接造成短路;非导电粉尘(面粉、塑料粉、水泥粉)虽然不导电,但吸潮后同样会降低绝缘。所以针对粉尘的防爆设备,第一位的要求是「不让粉尘进去」,第二位才是「进去了也不能被点燃」。这和气体环境里「允许进去、但要限制火焰传播」的思路正好相反。
理解了这一点,就能明白为什么一台气体环境用得好的传感器,搬到粉尘车间会出问题——它可能完全符合 Ⅱ 类的要求,但外壳的密封结构只按「防喷水」设计,没有按「防粉尘长期侵入」设计。
三、Ⅲ 类的三级细分:20、21、22 区怎么对号
Ⅲ 类内部按粉尘出现的频繁程度分三个设备保护级别,对应三个区域。这套划分逻辑跟气体那边平行,但门槛值不一样。
| 区域 | 粉尘状态 | 对应保护级别 | 标志后缀写法 |
|---|---|---|---|
| 20 区 | 粉尘云持续存在或长期存在、频繁出现 | Da | 市场上几乎见不到 Da 级位移传感器,这种区域只能改结构或移出 |
| 21 区 | 正常运行时可能出现粉尘云 | Db | Ex ib ⅢC T80℃ Db(本安型)或 Ex tb ⅢC T80℃ Db(外壳保护型) |
| 22 区 | 正常运行时不太可能出现,即使出现也仅短时存在 | Dc | Ex ic ⅢC T80℃ Dc |
标志里除了前面那串,还有两个数要看:ⅢC、ⅢB、ⅢA 是粉尘的分组,ⅢA 是非导电粉尘,ⅢB 是导电粉尘,ⅢC 是导电且可能引燃的粉尘(含铝、镁这类)。大多数工业现场按 ⅢC 选最保险,因为 ⅢC 覆盖 ⅢA 和 ⅢB。另一组数是 T80℃ 这类温度标记,指的是「粉尘层覆盖下的外壳表面最高温度」,不是裸表面温度。
这里有个常见的误读:有人把 T80℃ 直接对应到气体那边的 T6(85℃),觉得差 5℃ 无所谓。实际上两者的测试条件不同——粉尘的温度是按覆盖一层规定厚度的粉尘测的,散热条件是恶化的;气体那边是裸表面测。所以 T80℃ 的粉尘设备,在裸表面状态下实测可能只有 60 多度。反过来推——把气体环境用的 T6 设备拿去测粉尘层下的温度,很可能超过 80℃,尽管它自己标着 85℃。
四、IP 等级和粉尘防爆不是一回事,但缺一不可
这是选型时最容易混淆的一组概念。IP65、IP67 是防尘防水的通用防护等级,由 IEC 60529 定义;Ⅲ 类粉尘防爆是防爆型式的要求,属于防爆标准体系。两个标准各管一段,不能互相替代。
但两者有交集:粉尘防爆设备的外壳必须满足一定的防尘要求,通常是 IP6X 第一位数字为 6,也就是「完全防尘」。所以看到一个标着 Ex tb ⅢC 的产品,它的外壳至少是 IP6X。反过来不成立——一个 IP67 的传感器只是「灰尘进不去、短时泡水不坏」,它没有做粉尘层覆盖下的表面温度测试,也没有对外壳的塑料件做静电表面电阻考核,所以不能当成 Ⅲ 类防爆设备用。
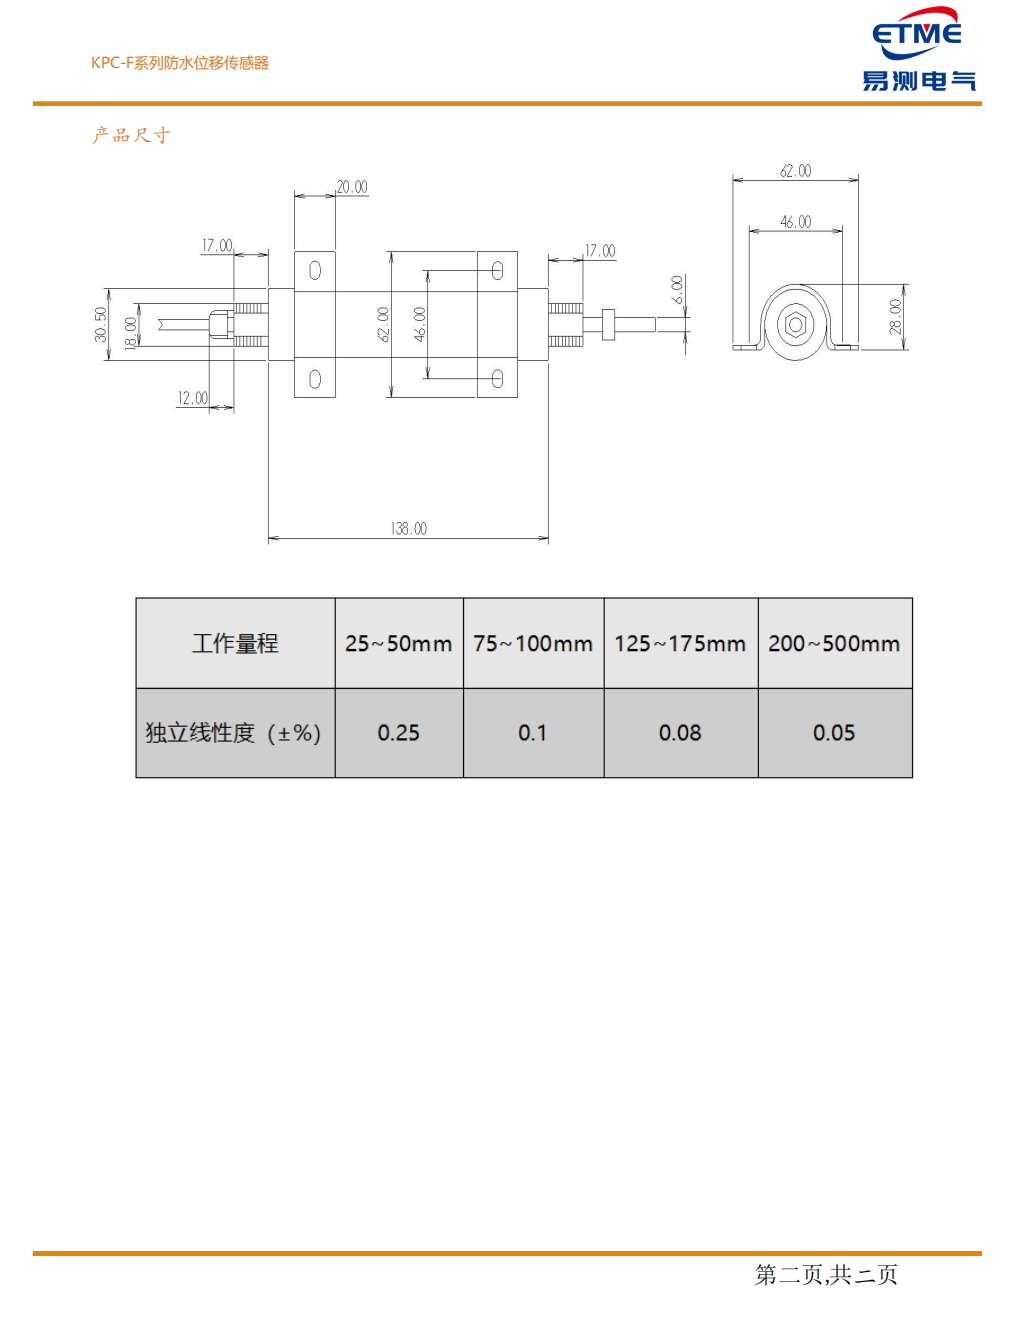
图注:这张图要说明的是「IP67 防水外壳只是一层防护,不等于粉尘防爆」。图里给的是带不锈钢外壳和防水电缆的结构尺寸,出厂资料标注保护等级 IP67。
图里这个结构的本体宽度 62mm、安装孔对角 46mm,外壳做了阳极氧化并标了 IP67。这类结构在潮湿、有水的车间很合适,浆洗、清洗工位用得很多。但要注意:它外壳表面的最高温度没有按粉尘层覆盖的条件考核过,端子腔也没有做粉尘侵入的密封处理。把它装到 21 区,技术上是不成立的,尽管它确实不会进水。
实操上怎么区分?看标志。有 Ex tb 或 Ex ib 或 Ex ic 前缀、带 Ⅲ 类编号的,才是粉尘防爆设备;只有 IP 等级的,是普通工业防护设备。这两个信息通常印在铭牌的不同位置,一个在防爆标志行,一个在参数行,很容易只看见后一个。
五、粉尘环境真正要盯的四个参数
知道是 Ⅲ 类之后,具体挑型号还要看四个数。这四个数在粉尘现场的重要性远高于精度指标。
第一个,粉尘层下的表面温度。标志里那个 T80℃ 是出厂标称值。要确认现场粉尘的引燃温度(云状和层状两个值,层状低得多),并且设备标称温度要留出至少 20% 的余量。举例,某糖粉的粉尘层引燃温度实测 220℃,标称 T80℃ 的设备余量是 140℃,很宽裕;但如果是硫磺粉或某些金属粉,层状引燃温度可能只有 150℃,那 T80℃ 也只剩 70℃ 余量,勉强够,再配个保温罩就危险了。
第二个,外壳材料与静电。塑料外壳在粉尘环境里是隐患,因为粉尘流动摩擦会产生静电,塑料表面电阻高,电荷积累到一定程度会放电。粉尘防爆设备的外壳塑料件通常要求表面电阻不大于 10 的 9 次方欧姆,或者直接规定不能用塑料外壳。所以现场看到纯塑料壳的产品标着防爆标志,要打个问号。
第三个,接插件与电缆入口。机械部分的密封好做,出线口是薄弱环节。粉尘进入电缆护套和端子腔,是最常见的失效路径。经验做法:能不用接插件就不用,直接引出固定电缆;必须用接插件时选金属外壳带锁紧的,并在安装后灌胶。
第四个,安装位置与积尘。再好的外壳也怕被埋。传感器应尽量避免装在槽、坑、设备顶部的凹陷处,因为这些地方积粉最快。若无法避开,要给出清扫周期——一般车间建议不超过一个月清扫一次,粉料输送设备周边不超过两周。
| 参数 | 气体环境中怎么看 | 粉尘环境中怎么看 |
|---|---|---|
| 温度指标 | T1~T6,裸表面测 | 温度具体数值,粉尘层覆盖下测 |
| 外壳要求 | 隔爆接合面长度、间隙 | 完全防尘、表面电阻、抗冲击 |
| 主要失效路径 | 内部火花传出、表面高温 | 粉尘进入端子腔、积尘导致过热、静电放电 |
| 维护重点 | 隔爆面不许有划伤、不许涂漆 | 定期清灰、检查密封件老化 |
六、本安型在粉尘环境里为什么更常见
粉尘现场的设备,本安型(Ex ib、Ex ic)用得比外壳保护型(Ex tb)多。原因不复杂:本安型靠限制能量实现防爆,不依赖厚重的外壳和隔爆面,所以体积小、重量轻、安装灵活,正好适合位移传感器这种要贴到机械结构上的元件。
代价是回路限制。本安型必须经安全栅或隔离器供电,回路电缆的电感和电容有上限,超过就失效。粉尘车间的设备通常分布散、走线长,一根电缆从控制柜拉到三十米外的料仓顶,这时电缆的分布电容就成了关键约束。本安防爆位移传感器的回路怎么配?安全栅选型、电缆长度与接地三件事那篇里给过一组具体的算法,这里不重复。
有一条在粉尘现场尤其要提醒:本安回路的接地,和粉尘环境的静电接地,是两个系统,不能合并。本安接地是为了等电位、防止能量从接地路径倒灌;静电接地是为了泄放粉尘摩擦产生的电荷。工程上常把两者接到同一个接地母排,这在气体车间问题不大,在粉尘车间却容易引入干扰——因为静电泄放时的瞬时电流会叠加到本安回路的参考电位上。
七、引燃温度、粉尘层厚度和那 5 毫米
粉尘防爆里有个数值得单独拎出来说:粉尘层厚度的考核基准通常是 5mm。也就是说,设备标称的这个 T 值,是在外壳上覆盖 5mm 厚的粉尘层条件下测得的。如果现场积尘厚度超过 5mm,实际温度会高于标称值,安全余量被吃掉。
这事在面粉厂、淀粉车间、木器加工车间都很现实。除尘系统一旦效果下降,一周就能积到十几毫米。所以选型时不是「标着 T80℃ 就够用」,而是要看现场最坏情况下的积尘厚度。有一种保守做法是:把标称温度乘 1.15,再跟粉尘层引燃温度除 1.2 的值比,前者要小于后者。举例,标称 80℃ 乘 1.15 是 92℃,粉尘层引燃温度 220℃ 除 1.2 是 183℃,满足。
另外,粉尘的「云状引燃温度」和「层状引燃温度」是两个差得很远的数。云状一般是 400~600℃,层状可能只有 200~300℃,有些金属粉层状只有一百多度。选型要用层状值,不是云状值,这一条经常被搞反。
八、安装和维护:粉尘现场的五个动作
设备选对了,装得不合适照样出问题。以下是粉尘车间维护班组实际在做、也确实有效的动作。
动作一,传感器不必装在最脏的点上。测的是直线位移,用一根刚性连杆把测量点引出来,把传感器本体挪到粉尘浓度低一些的位置,是完全可行的。前提是连杆刚度要够,长度超过 500mm 时要考虑导向。
动作二,给接插件加防尘帽。不用的时候盖住,用的时候也要检查有没有粉进去。母头朝下安装是最省事的做法。
动作三,清扫别用压缩空气猛吹。吹起的粉尘云如果浓度落到爆炸极限内,反而制造了危险工况。用吸尘器或者湿抹布。
动作四,密封件按周期换。橡胶密封圈在粉尘摩擦下老化快,一般一年一换,高温区半年。换的时候看密封槽里有没有沉积物,有就说明之前的密封已经失效了一段时间。
动作五,把外壳温度和读数波动记进点检表。外壳温度用手持测温枪测,超过标称温度就该查积尘;读数波动突然变大,先查磁环或测杆表面有没有粘粉。外置式磁致伸缩传感器的测杆上粘一层粉,读数的漂移可能达到零点几毫米,比电子漂移大得多。
最后补一句关于「Ⅱ/Ⅲ」双标志的设备。这类产品同时通过了两类考核,价格通常高一些,但好处是备件通用——一条产线上既有溶剂工位又有粉料工位时,统一采购双标志型号能省下大量备件管理成本。是不是值得,看现场两类工位的比例。本安型与隔爆型位移传感器怎么选?保护原理、区域等级、安装与检修对比那篇讲的是保护型式的选择,可以对照着一起看。
相关产品
相关阅读
选型、安装调试、输出通信、故障排查、防爆认证这几类现场问题,站里另有一页 位移传感器常见问题解答,按主题分开整理,遇到拿不准的可以对着翻。