在高速、高压的注塑成型过程中,模板位置与锁模行程的反馈精度直接决定制品质量与模具寿命。传统接触式传感器易受油污、磨损影响,难以满足长期稳定运行需求。按测量原理、三段动作的用法与安装要点分别说明如下。
非接触测量在注塑机中的优势
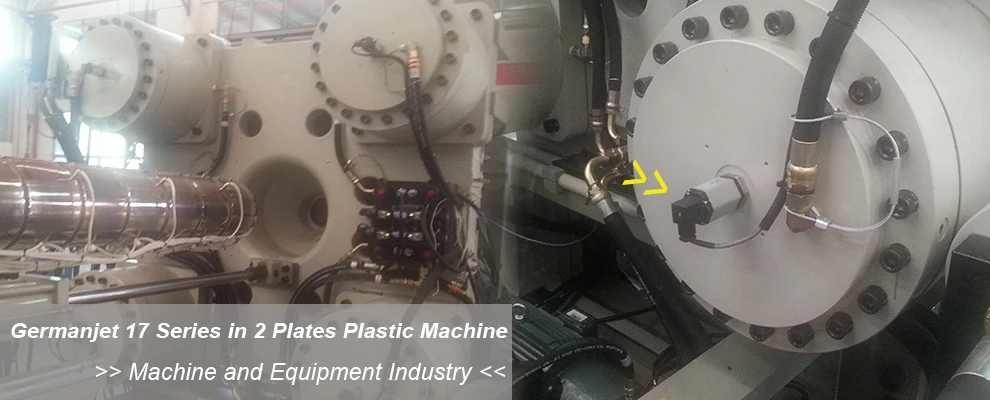
易测电气磁致伸缩位移传感器采用波导丝原理,通过磁环与测杆的相对位移产生绝对位置信号,无需归零,重复精度可达±0.01mm。传感器耐压外管可直接承受液压油压力(最高35MPa),防护等级IP68,完全适配注塑机内置油缸安装环境。由于测杆与磁环之间没有接触,长期往复运动不会产生磨损导致的读数漂移,这是它与电子尺在注塑机场合最本质的差别。
锁模、射胶、顶出三段动作分别怎么用
- 锁模段:位置反馈用于判定模具是否完全贴合,并控制高低压切换点。切换过早会压伤模具,过晚则浪费节拍,这一段对重复精度的要求最高。
- 射胶段:用位置信号换算螺杆前进量,也就是实际注射量。信号稳定与否直接对应制品重量的一致性。
- 顶出段:顶针行程需要与制品厚度匹配,位置信号用于防止顶穿或顶不到位。这一段允许误差略大,但断线检测必须可靠。
油缸内置安装的现场要点
| 项目 | 要求 | 常见问题 |
|---|---|---|
| 安装螺纹 | 常用 M18×1.5,按油缸端盖图纸确认 | 螺纹深度不足,杆体顶住端盖 |
| 行程余量 | 两端各留 5~10mm 缓冲 | 满行程撞底,长期冲击损坏杆体 |
| 出线方向 | 与油缸走线槽一致,折弯半径不能过小 | 电缆在端盖处被挤压破损 |
| 耐压 | 确认实际系统压力不超过额定值 | 压力瞬时冲击造成杆体变形 |
| 同心度 | 磁环与测杆保持同轴 | 偏心引起读数周期性波动 |
工程实施建议
选型时需确认油缸内径、行程余量及安装螺纹(常用M18×1.5),并根据控制系统选择4-20mA、0-10V或SSI输出。对于多台注塑机集中控制的车间,总线接口能省掉大量模拟量通道,并能把断线、超量程这类信息一并读回。易测电气可提供定制法兰与出线方向,确保与注塑机液压系统无缝集成。
验收时怎么判断装得好不好
- 手动慢速全程走一遍,读数的最大值与最小值应正好落在标定行程上;
- 同一位置反复停三次,读数差值应落在重复精度范围内;
- 合模瞬间观察读数是否跳变,跳变说明屏蔽或接地存在问题;
- 连续运行一个班次后复测零位,漂移量应可忽略。
推荐产品:
17/19系列内置式磁致伸缩位移传感器
落到具体型号上,这类工况对应的是 EEH 系列耐压圆杆式位移传感器,参数与安装方式在产品页上能直接对。
常见问题
注塑机锁模段对位置反馈的要求为什么最高?
锁模段的位置反馈用于判定模具是否完全贴合,并控制高低压切换点。切换过早会压伤模具,过晚则浪费节拍,这一段对重复精度的要求最高。
油缸内置安装对行程余量有什么要求?
两端各留 5~10mm 缓冲。满行程撞底,长期冲击会损坏杆体。
怎么判断装得好不好?
手动慢速全程走一遍,读数的最大值与最小值应正好落在标定行程上;同一位置反复停三次,读数差值应落在重复精度范围内;连续运行一个班次后复测零位,漂移量应可忽略。
合模瞬间读数跳变说明什么?
说明屏蔽或接地存在问题。
多台注塑机集中控制的车间,输出方式怎么选?
总线接口能省掉大量模拟量通道,并能把断线、超量程这类信息一并读回。单台则按控制系统选 4-20mA、0-10V 或 SSI 输出。
选型、安装调试、输出通信、故障排查、防爆认证这几类现场问题,站里另有一页 位移传感器常见问题解答,按主题分类整理,遇疑难项可对照查阅。
