一、先看现场:三种结构对应三种安装空间
磁致伸缩位移传感器的测法是固定的:波导丝里通一个电流脉冲,脉冲的磁场和磁环的磁场一相交,就在丝上激起一个扭转波,波以大约 2800 米每秒的速度往回跑,拾取线圈把时间差换算成位置。原理这一层三种结构完全一样,不一样的全在「磁环怎么装、测杆放在哪」。
所以选结构的入口不是看样本,而是看现场还剩多少空间。机架上有个位置能攻两个螺纹孔、旁边还能让磁块自由滑过去,那就悬浮式;机构本身带直线导轨、动件有现成的滑块,那就导轨式;被测的是液压缸里的活塞,测杆必须穿进缸体承受油压,那就内置式。这三种装法互换不了,装错了不是精度差一点,是根本装不上去。
下面按这三条路分开讲,每一节都落到能核对的尺寸和数字上。
二、悬浮式:磁块不碰测杆,0.1~4 毫米的间隙怎么守
悬浮式是现场用得最多的一种:测杆固定在机架上,磁块单独装在运动的部件上,两者之间不接触,靠磁场耦合。它的好处很直接——没有磨损,也不怕铁屑顺着测杆刮进去(磁块上会吸铁屑,但测杆表面不会磨)。
关键参数是间隙。悬浮型磁块距工作面的距离一般在 0.1 到 4 毫米之间,侧面错位容忍 ±8 毫米。这两个数字决定了安装精度要求:正面间隙只需要控制在毫米级,比电位器那种同轴要求宽松得多;侧面错位给到 ±8 毫米,意思是磁块不必严丝合缝地对准测杆中心线,机架加工差一点、热膨胀错开一点,都还在范围内。
重量上差别也不小。悬浮型磁块约 12 克,导轨型的磁块组件约 30 克。12 克这个重量挂在高速往复的部件上,惯性影响可以忽略;30 克就要看一眼加速度了,行程短、节拍快的机构,磁块的惯性会反过来影响动态精度。
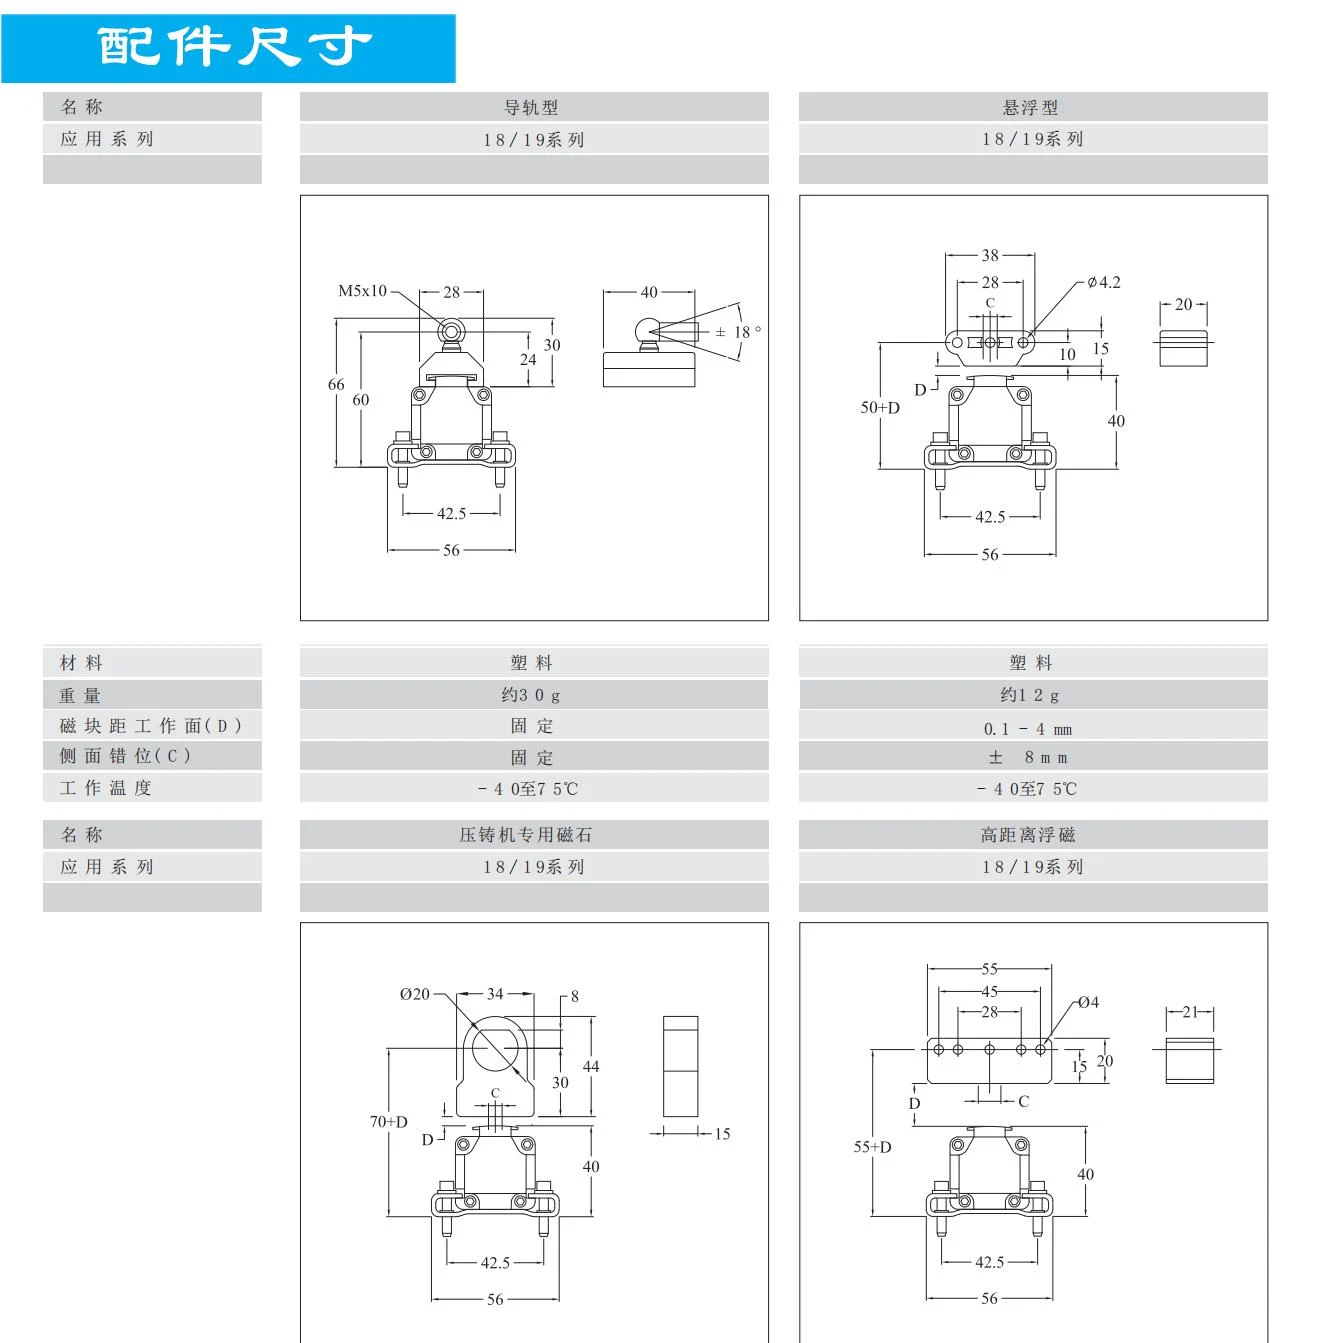
图注:导轨型与悬浮型两种配件的安装尺寸与参数对照:导轨型的磁块距工作面与侧面错位都是固定值、重量约 30 克;悬浮型靠间隙工作,磁块距工作面 0.1~4 毫米、侧面错位容忍 ±8 毫米、重量约 12 克,两者工作温度都是 -40~75℃。
还有两个变种值得知道:压铸机专用磁石的安装距给到 70 毫米加 D,高距离浮磁给到 55 毫米加 D。这两个数看着夸张,实际是为了应对厚模具、厚安装板——磁块和测杆之间隔着一层铸铁,磁场还能穿过去。选这类配件的前提是测杆那一侧的空间足够,不要让磁块的磁场穿过铁质支架,铁会短路磁路。
工作温度这一栏,两种配件都是 -40 到 75℃。这个上限比很多人想的低:注塑机、压铸机周边 80℃ 以上的位置不少,装之前拿测温枪打一下,别凭感觉。
三、导轨式:磁块跟着导轨走,抗振但怕偏载
导轨式的磁块做成一个带滑槽的组件,卡在一根小导轨上滑,磁块距工作面和侧面错位都是固定值——位置由导轨保证,不靠现场调整。它的强项是抗振:设备振动大、磁块会晃的场合,悬浮式的间隙可能被晃出范围,导轨式不会,因为它被导轨约束住了。
代价有两个。一是多了一根导轨,安装面和行程两端都要留位置,空间紧张的机构装不下。二是怕偏载:导轨和测杆必须平行,两者不平行,滑到行程一端就卡。现场的判断方法很简单,装完手动走一遍全行程,中途有发涩的感觉就是没对好,别硬推。
什么样的场合该选导轨式?举两个具体的:压铸机的合模机构,振动大、还有飞边和脱模剂喷溅,磁块悬空挂着不稳;木工机械、石材机械这类粉尘大、冲击大的设备,也是同一类。反过来,注塑机顶针、试验机的测点,振动小、行程干净,悬浮式足够。
四、内置式:测杆进油缸,耐压与零区怎么算
内置式是把测杆直接穿进液压缸,磁环装在活塞上,电子头留在缸外。液压缸的位置反馈基本都走这条路:结构紧凑、不受外界碰撞、也不占机架空间。
先看耐压。装在缸内的部分要能承受系统压力,常见的规格是峰值 300 bar 和 600 bar 两档。选档的原则不是「按系统额定压力选」,而是按可能出现的峰值——液压系统启停、油缸到底时的压力冲击,往往比额定值高出 30% 到 50%。系统额定 160 bar 的机器,峰值冲到 250 bar 很正常,这一档就该选 300 bar 而不是按 160 去挑。
再看零区和盲区。内置式的电子头本身有长度,测杆从头部出来到能开始测量的那一段是零区,通常在 50 毫米上下;行程末端还有一段盲区,大约 60 毫米。这两段不产生有效信号,选量程的时候必须把它们算进缸体长度里。经常遇到的翻车是:缸体总长 500 毫米,想测 400 毫米行程,减去零区和盲区只剩 390 毫米,量程就不够了。补救只能改缸或者换方案,所以这个数要在出图阶段核。
第三个细节是安装孔的加工。缸盖上的安装孔要有沉台、端面要平,密封靠 O 型圈压在端面上。孔口倒角太大、端面有划痕,装上就渗油——这类渗漏在现场常被当成「传感器质量不好」,其实是缸盖加工的事。
五、磁环与垫片:8 毫米厚的非导磁垫片不能省
磁环的选法比很多人想的讲究。常见两种规格:外径 33 毫米配内孔 13.5 毫米,外径 25 毫米配内孔 12.5 毫米,厚度都是 8 毫米,固定方式一个用 M4、一个用 M3。内孔尺寸对应的是活塞杆或者安装轴的直径,选之前量一下实物,别按图纸标称值。
和磁环一起用的还有一片非导磁垫片,外径内孔和磁环一样。这片垫片的作用是隔开磁环和铁质的活塞端面:磁环贴着铁,磁力线会从铁里走短路,穿过测杆的那部分磁场就弱了,信号幅度掉下来,表现出来是「行程末端读数不稳」。所以垫片不是可选件,装的时候上下各一片更稳妥。
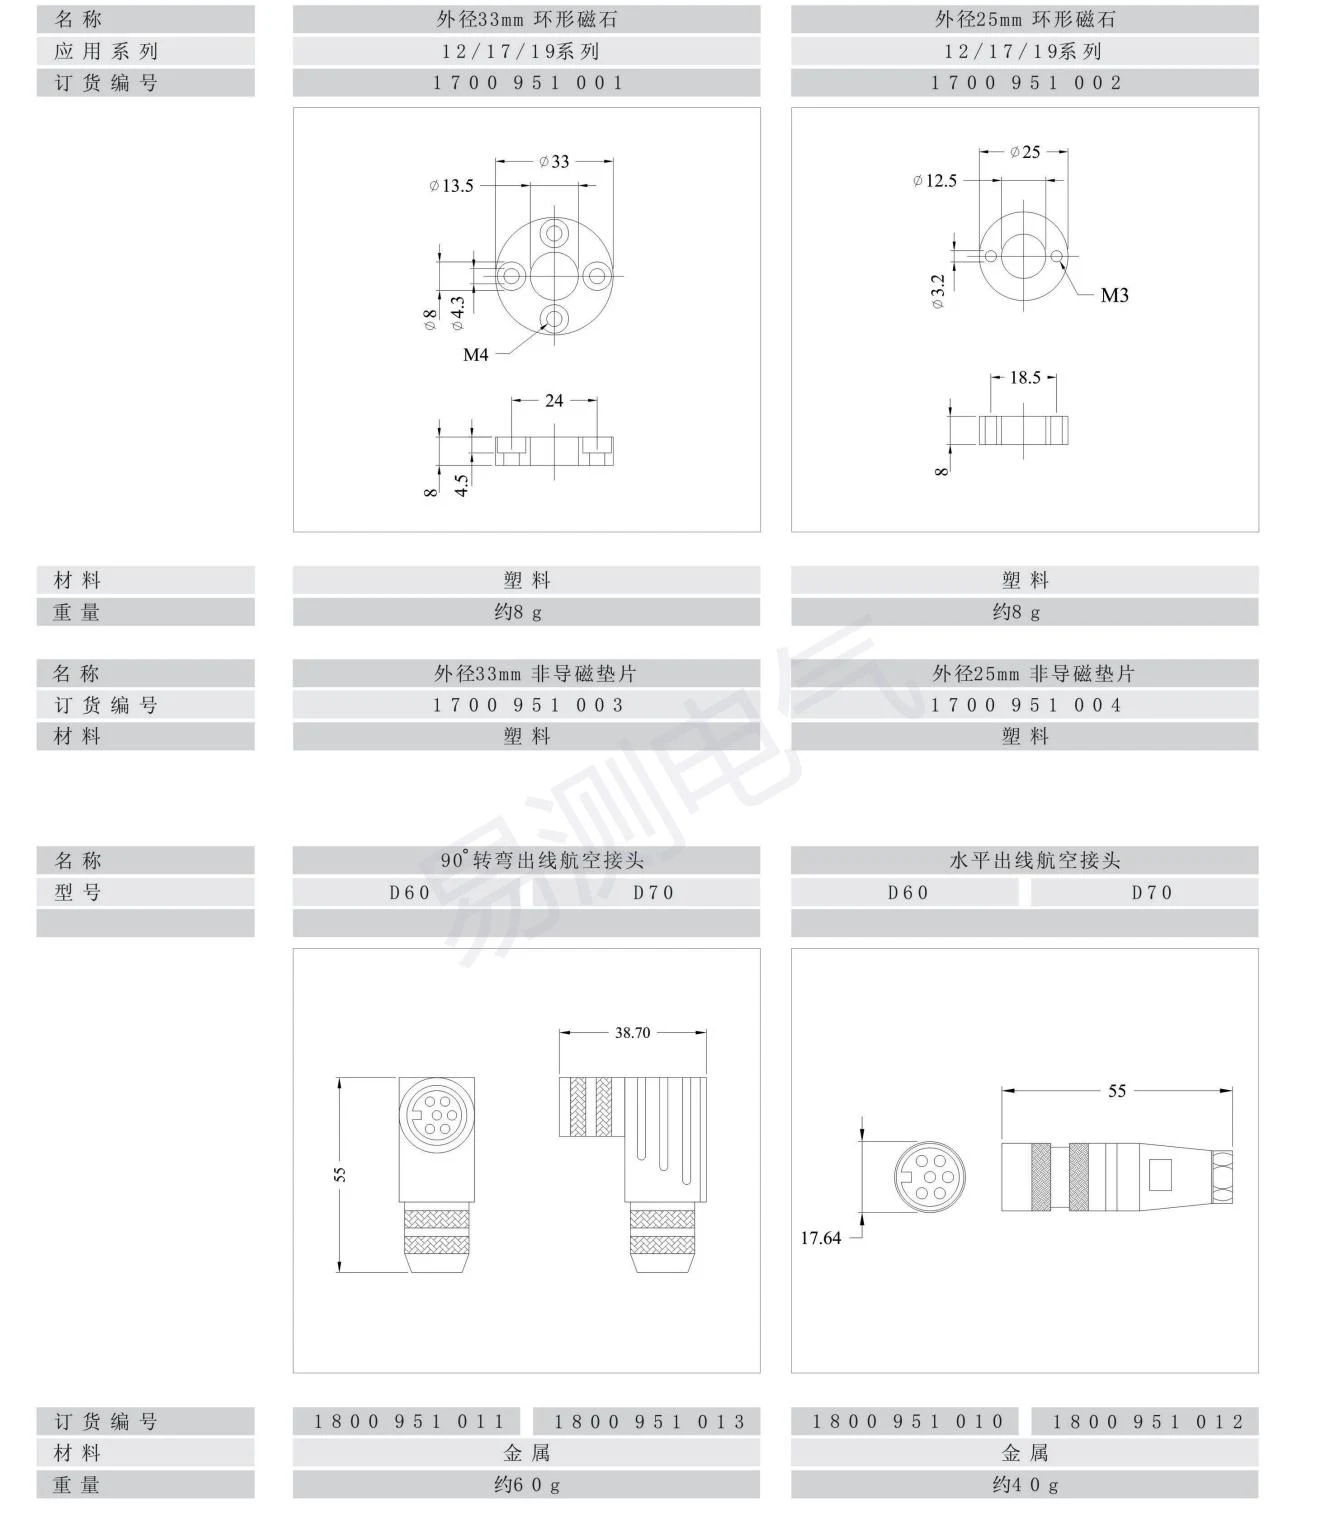
图注:环形磁石与非导磁垫片的规格:外径 33 毫米配内孔 13.5 毫米、外径 25 毫米配内孔 12.5 毫米,厚度都是 8 毫米,垫片与磁石同外径同内孔。下半部分是两种出线接头,90° 弯的一种长 55 毫米、弯头伸出 38.7 毫米。
还有一条容易忽略:磁环是脆的。铁氧体或者钕铁硼的磁环,跌落、敲击都会裂,裂了不一定马上失效,但会在某个行程点上突然丢信号。备件不要和扳手一起扔在工具箱里,装的时候用铜棒轻推,别用铁锤。
六、出线方式:90° 弯接头还是水平出线
结构定完之后,出线方式往往是最后被忘掉的一项,而它经常是装不进去的直接原因。常见的两种航空接头:90° 转弯曲出线的一种,本体长 55 毫米、弯头再伸出 38.7 毫米,金属壳体约 60 克;水平出线的一种,全长 55 毫米,约 40 克。
怎么选?看电缆往哪走。传感器装在缸盖上、缸体周围被机架包住的,水平出线的电缆会顶到机架,这时候用 90° 弯的,让电缆沿着缸体表面走。反过来,空间开阔、电缆要直接进线槽的,水平出线更省事,弯头多一道弯就多一个受力点。
顺带说一句电缆的固定:接头出来那 100 毫米不要绑死,留一点余量。整根电缆的重量如果全压在接头根部,跑几个月接头就松,接触电阻一大,4-20mA 的信号就飘。这个故障特别隐蔽,因为量的是电流,接触不良表现为「读数偏小」,很容易被当成传感器漂移。
七、盲区与零区:头部 50 毫米、尾部 60 毫米去哪了
三种结构都有盲区,只是位置不同。内置式的零区在头部,大约 50 毫米,尾部盲区约 60 毫米;外置测杆式的零区短一些,但也不是零——测杆从电子头出来到有效测量起点,中间那一段是死的。
这段距离为什么存在?因为拾取线圈和电子电路占着头部空间,测杆上靠近头部的一段,扭转波还没稳定就被拾取,信号不可用。厂家的样本上一般会标「有效行程」和「总长」,两个数一减就是零区加盲区。选型的时候只看有效行程,别看总长。
现场还有一种情况:行程够,但测点落在零区里。比如油缸全缩回的位置,正好在头部 50 毫米以内,这时候读数是「贴边值」,看着稳定其实没有意义。处理办法是把磁环的初始位置往行程中间挪,或者在控制系统里把这段标成无效区,别拿它当零位用。
八、三种结构对照表
把前面几节的结论摆在一起看,差别一目了然:
| 项目 | 悬浮式 | 导轨式 | 内置式 |
|---|---|---|---|
| 安装空间 | 机架两个螺纹孔即可 | 要额外一根导轨和两端行程空间 | 占用缸体内部,缸盖要开孔 |
| 间隙要求 | 0.1~4mm,侧偏 ±8mm | 固定值,由导轨保证 | 磁环套在活塞上,同轴度靠加工 |
| 磁块重量 | 约 12g | 约 30g | 环形磁石约 8g,加垫片 |
| 维护 | 磁块可单独换,测杆不用拆 | 连导轨一起拆,工序多一步 | 要放油、拆缸盖,最费工 |
| 适合场合 | 注塑顶针、试验机、闸门 | 压铸机、木工石材等强振动设备 | 液压缸行程反馈 |
九、选型顺序:五步定下来
按顺序走,比对着样本一页页翻要快:
第一步定行程。用实际需要测量的距离加 10% 到 15% 的余量,再看有效行程够不够,别忘零区和盲区。第二步定结构。缸内测活塞就是内置式,机架上测动件先看振动和空间,振动大选导轨式,其余选悬浮式。第三步定输出。控制室要 4-20mA 就用两线制,PLC 有总线接口就上 SSI 或者 CANopen,通讯协议选型站内单独有一篇讲过。第四步核环境。温度、粉尘、有没有溶剂,直接决定防护等级和外壳材质。第五步才是价格,把前面四条都满足的方案拉到一起比。
这五步里最容易被跳过的是第一步和第四步,而返工最多的也是这两步——行程算错要改机构,环境漏看要重买型号。
十、现场三个坑
第一个坑,磁块吸铁屑。悬浮式的磁块暴露在加工区,车屑、磨屑吸上去以后,磁路被改变,读数会在某个位置规律性跳动。做法很简单:磁块上加一个薄的防尘罩,或者每周擦一次,别等到读数乱了去怀疑传感器。
第二个坑,测杆表面碰伤。波导丝在测杆内部,外面的不锈钢管碰出凹坑,扭转波传不过去,表现为「某一段行程测不到」。拆装、清机的时候注意别用测杆当支点,也别让工件从上方掉下来。
第三个坑,零位没重标。换磁环、换测杆之后机械位置会变,电气零位必须重标,两端走一遍确认。这条看着像废话,但现场十次「换了以后不准」里有七八次就是这个原因。
最后补一句:这三种结构不是互斥的,一条产线上混用很正常。辊压机用内置式保精度,卷绕机用外置悬浮式方便维护,压铸机用导轨式抗振,各取所需。选型时按测点逐个走一遍上面的五步,比整线统一一个型号要实在得多。
相关产品
- 磁致伸缩位移传感器栏目页:悬浮式、导轨式与内置式三种形态的型号入口,行程与输出规格见页内表格。
- 防爆位移传感器产品线:危险区里用这三种结构时,型号要按本安参数再核一遍。
- DT 系列位移传感器产品页:测杆式与内置式的安装尺寸、耐压与出线方式可以在这一页对照。
相关阅读
- 磁致伸缩位移传感器安装偏差带来什么?同轴度、磁环间隙与零位死区逐项对照:第二节那个 0.1~4 毫米的间隙超了会怎样,那篇用实测数据对过一遍。
- 防爆角度传感器怎么选?量程、轴连接与死区余量的核算:同一套「量程减死区」的算法用在回转测点上,思路可以互相参照。
- 本安型磁致伸缩位移传感器和普通型差在哪?换型前要过的四道关:危险区里选这三种结构之前,先把那四道关过一遍。
选型、安装调试、输出通信、故障排查、防爆认证这几类现场问题,站里另有一页 位移传感器常见问题解答,按主题分类整理,遇疑难项可对照查阅。
