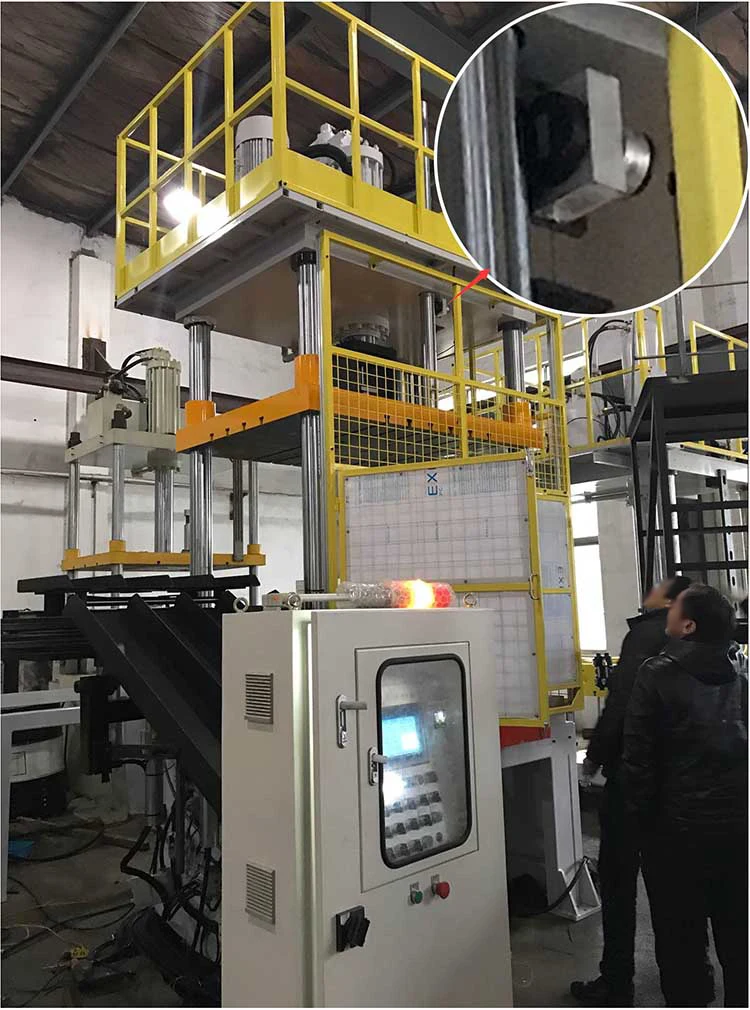
油压切边机在铝、镁合金压铸件的冲压和切边整形工序里很常见,塑性材料、塑料制品的整形成形、板料拉伸压印也用它。跟其他数控设备比,油压切边机的优势在平行精度高、用料省、设计和维护成本低,在自动化产线上用得很多。
切边机为什么要测行程
- 上下工作台的平行度靠四柱导向保证,但滑块实际停在哪个位置,需要真实反馈,不能只看比例阀的开度。
- 切边工序要求切到设定深度就停,位置不到会留毛刺,切过头会伤模具。
- 换模具后行程设定值要跟着改,有位置反馈才能快速调机。
拉绳方案在切边机上的配法
| 项目 | 常见做法 |
|---|---|
| 安装位置 | 上工作台侧面,绳端连到活动横梁 |
| 量程选择 | 开口高度加 20% 余量 |
| 输出方式 | 模拟量直接进比例阀放大板或 PLC |
| 可选输出 | RS485 数字量,或定制增量脉冲、绝对值编码信号 |
| 防护要求 | 车间粉尘和液压油环境,建议 IP65 及以上 |
调试时容易踩的坑
- 切边机工作时振动大,传感器支架如果只做单点固定,时间长了会松动导致零点漂移,建议双点固定并加防松。
- 钢丝绳如果横向受侧向力,会加速磨损出绳口,安装时要保证绳的出入方向与出绳口轴线一致。
- 切边机常有液压冲击,传感器线缆要远离比例阀和电磁阀的驱动线。
切边机位移测量的几种做法对比
| 方式 | 优点 | 局限 |
|---|---|---|
| 拉绳位移传感器 | 量程大、安装灵活、成本适中 | 有钢丝绳易损件,需防斜拉 |
| 外置磁致伸缩 | 非接触无磨损、精度高 | 安装空间要求较高 |
| 内置式位移传感器 | 不占外部空间 | 需油缸设计时预留 |
| 接近开关或行程开关 | 便宜、简单 | 只能给点位,给不了连续位置 |
为什么越来越多切边机改用连续位置反馈
行程开关只能告诉系统到位了没有,位置值完全不反馈。换模具之后行程要重新调,靠人工试压找位置,费时费料。用连续位移反馈之后,不同模具的行程值可以直接存成配方,换模时调用,一次压到位。
对薄壁件和复杂型腔的切边,滑块下行的位置曲线还会影响切边质量,有位置反馈才能把这一段速度曲线做细。
切边机的日常检查与更换节奏
切边机是连续往复设备,拉绳的疲劳主要来自弯折次数。按节拍算,一天两班下来往复次数过万,绳子的寿命通常按年计,前提是出口处没有锐边。
日常检查盯三处:绳子有没有起毛、回弹是不是还干脆、静止时读数有没有漂。回弹变慢出现得最早,通常比断绳提前一两个月就能看出来。
换绳安排在停机检修时做,不要等它断。绳子在行程中崩断,断头会甩到周围,轻则打坏护罩,重则伤到人。备件按设备台数配一两套放现场,比临时采购快。
型号层面可以对到 EPS-S 拉绳式位移传感器,量程、输出与接口在产品页上逐项列了。
常见问题
油压切边机为什么要装连续位移传感器?
滑块实际停在哪个位置需要真实反馈,不能只看比例阀的开度;切边工序要求切到设定深度就停,位置不到会留毛刺,切过头会伤模具;换模具后行程设定值要跟着改,有位置反馈才能快速调机。
切边机上拉绳传感器的量程怎么定?
按开口高度加 20% 余量。输出用模拟量直接进比例阀放大板或 PLC,也可以选 RS485,或定制增量脉冲、绝对值编码信号。
切边机振动大,支架怎么固定?
传感器支架如果只做单点固定,时间长了会松动导致零点漂移,建议双点固定并加防松。
拉绳的寿命按什么算?什么时候该换?
疲劳主要来自弯折次数。按节拍算,一天两班下来往复次数过万,绳子的寿命通常按年计,前提是出口处没有锐边。回弹变慢出现得最早,通常比断绳提前一两个月就能看出来,换绳安排在停机检修时做。
连续位置反馈比行程开关好在哪?
行程开关只能告诉系统到位了没有,位置值完全不反馈。用连续位移反馈之后,不同模具的行程值可以直接存成配方,换模时调用,一次压到位。
选型、安装调试、输出通信、故障排查、防爆认证这几类现场问题,站里另有一页 位移传感器常见问题解答,按主题分类整理,遇疑难项可对照查阅。
